| Главная » Статьи » Информация |
Чертеж каркаса для стула под ротанг из металла своими руками
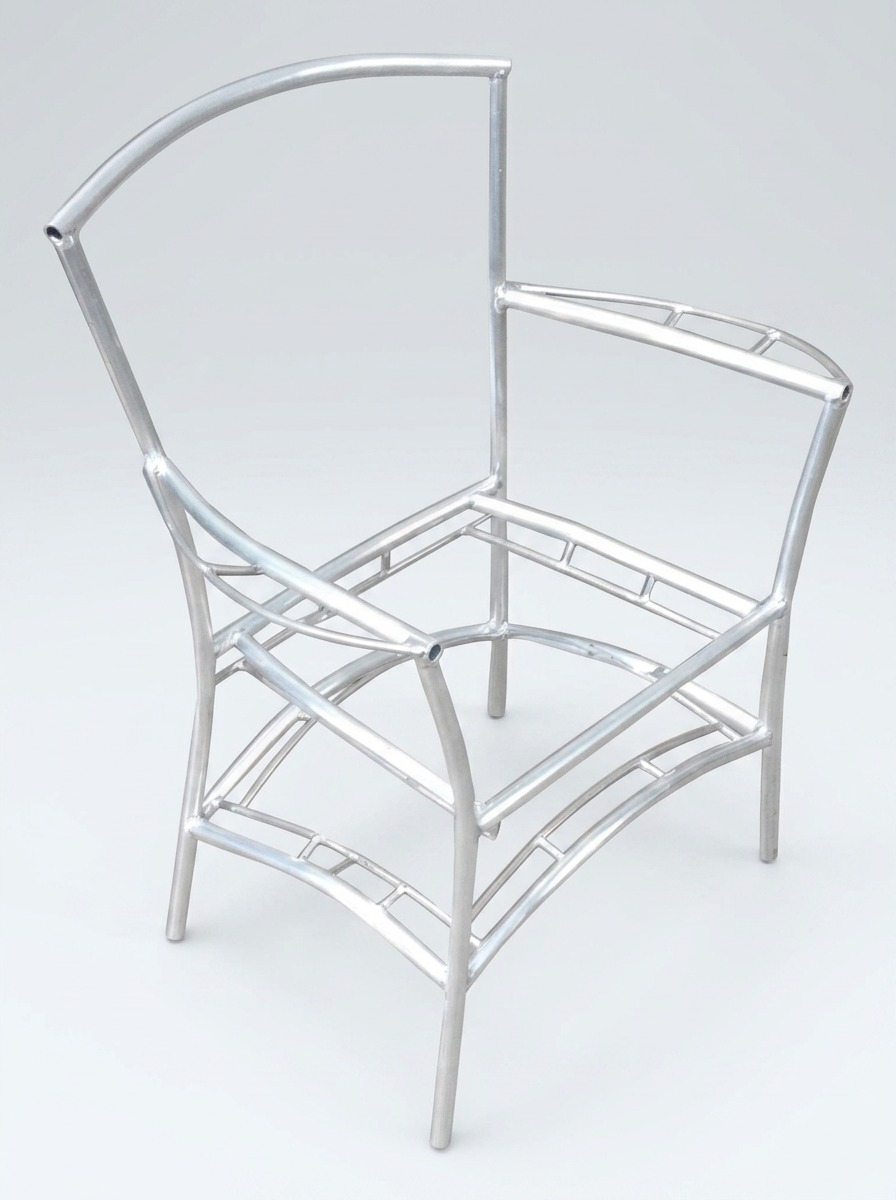
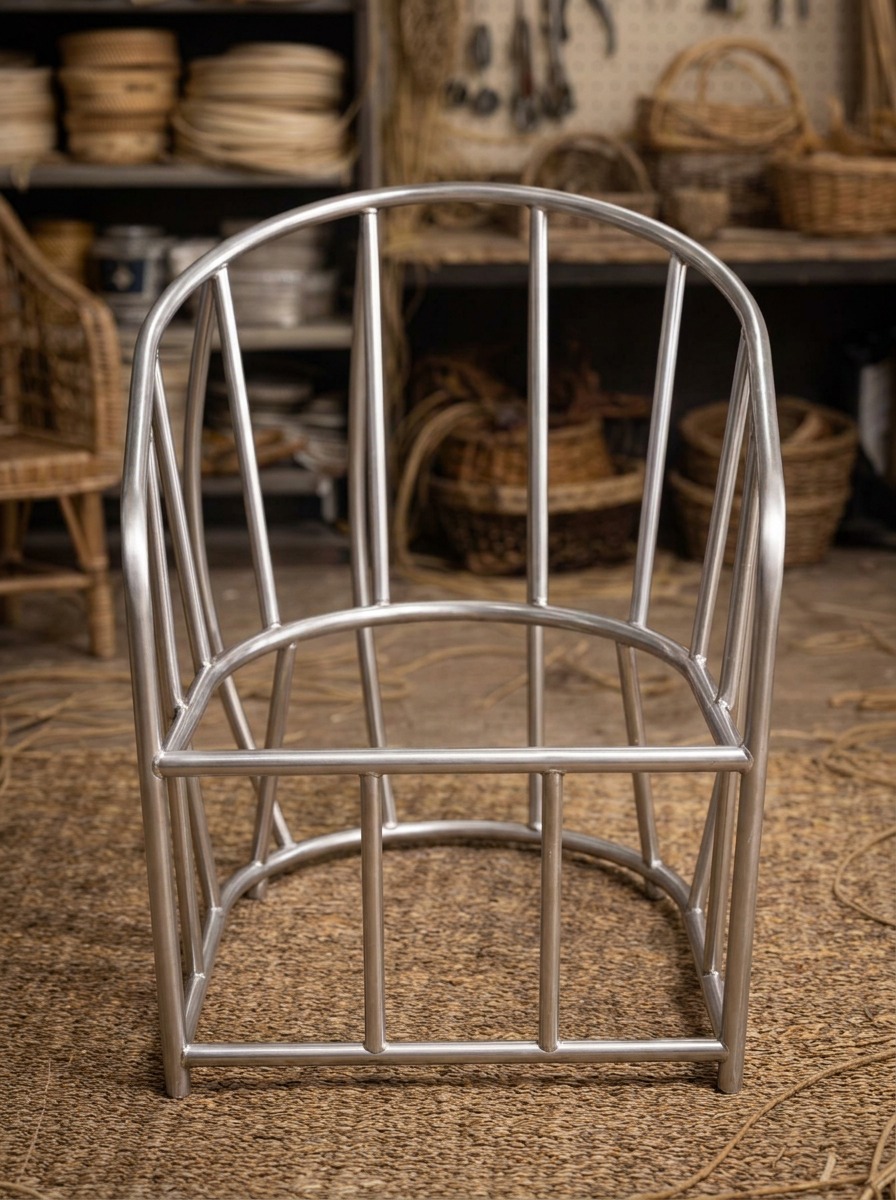
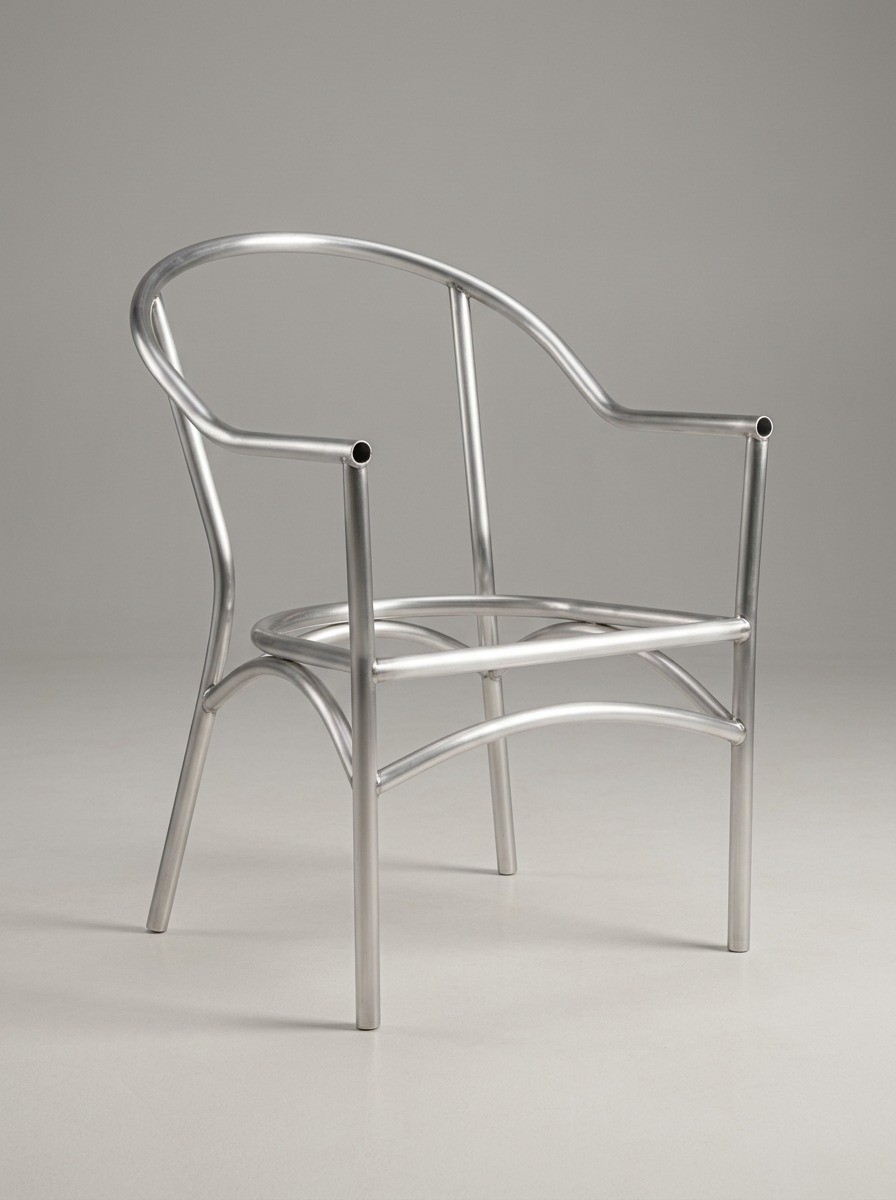
Скачать этот проект-чертёж в PDF Создание надежного металлического основания для садовой мебели требует точного расчета геометрических параметров и узлов примыкания. Качественный каркас под плетение искусственным ротангом определяет срок службы и эргономику готового кресла. В данном материале подробно разобран процесс изготовления стальной основы с габаритами 600 на 600 на 900 миллиметров. Мы рассмотрим выбор проката, технологию сборки и типичные просчеты, возникающие при самостоятельном проектировании. Конструктивные особенности и геометрия каркаса под плетениеПроектирование основы под искусственный полиротанг имеет специфику, связанную с последующей натяжкой ленты. Изделие с внешними габаритами 600 на 600 на 900 миллиметров обеспечивает комфортную посадку и оптимальный расход материалов. Ширина и глубина сиденья по 600 миллиметров создают правильный квадрат, удобный для расчета шага плетения. Высота спинки 900 миллиметров дает надежную опору для спины, при этом перенос веса распределяется равномерно по несущим стойкам. В отличие от обычных металлических стульев, каркас под плетение не должен иметь острых граней и выступающих элементов сварки. Любая заусенция или неровный шов со временем перетрет полимерную ленту, что приведет к разрушению всего полотна. Все внешние углы конструкции делают со скруглением или тщательно зачищают лепестковым кругом до гладкого состояния. Выбор металлопроката и материалов для сборкиДля создания силового контура применяют два основных вида металла, каждый из которых имеет свои технологические нюансы. Выбор материала напрямую влияет на массу готового стула и требования к сварочному оборудованию.
Толщина стенки меньше 1.5 миллиметра не рекомендуется. При натяжке ротанговой ленты тонкий металл может деформироваться, а проваривать его без прожогов новичку будет крайне сложно. Необходимый инструмент и оборудование для мастерскойКачественная сборка требует подготовки минимального набора слесарного и сварочного оборудования. Для работы со стальным профилем потребуется сварочный полуавтомат или инвертор MMA с электродами диаметром 2 или 2.5 миллиметра.
Также необходимо подготовить средства индивидуальной защиты, включая сварочную маску, плотные краги и очки для шлифовальных работ.
Заготовка деталей и подготовка профиля к сваркеПервым этапом происходит раскрой металлического проката согласно спецификации сборочного чертежа. Рез по углам выполняется с высокой точностью, так как зазоры более 1 миллиметра усложняют проварку и вызывают поводку конструкции. Срез под 45 градусов используется для стыковки рамы сиденья, что обеспечивает аккуратный внешний вид и прочность угла. После раскроя с торцов заготовок обязательно снимается фаска. Места будущих сварных швов зачищаются от ржавчины, консервационной смазки и окалины на 20-30 миллиметров в каждую сторону. Чистый металл гарантирует отсутствие пор и шлаковых включений в готовом шве. Пошаговая сборка и сварка элементов конструкцииСборка начинается с формирования нижнего опорного контура и рамы сиденья. Детали раскладываются на сварочном столе и фиксируются магнитными угольниками, после чего схватываются прихватками по диагонали. Обязательно проверяется равенство диагоналей прямоугольника, отклонение не должно превышать 1 миллиметр. Далее выставляются вертикальные стойки ножек и элементы спинки. Все узлы сначала собираются на прихватки, проводится контрольный замер общего габарита 600 на 600 на 900 миллиметров. Только после проверки геометрии выполняется окончательная проварка швов. Сварку ведут короткими швами с противоположных сторон, чтобы избежать температурного покоробления металлического каркаса.
Финишная зачистка швов и антикоррозийная обработкаГотовый каркас подвергается тщательной слесарной обработке. Сварные швы заподлицо сошлифовываются лепестковым диском, удаляются все брызги металла от сварки. Особое внимание уделяется местам, к которым будет прилегать ротанг, поверхности должны быть идеально гладкими. Перед покраской конструкцию обезжиривают растворителем. Для защиты от ржавчины наносят слой фосфатирующего или грунта с высоким содержанием цинка. Завершающим слоем служит молотковая или порошковая эмаль, устойчивая к механическим повреждениям и атмосферным осадкам. Порошковое окрашивание в камере дает наиболее стойкое покрытие под плетение. Расчет себестоимости самостоятельного изготовленияФинансовая выгода самостоятельного производства становится очевидной при подсчете затрат на материалы. На один стул размером 600 на 600 на 900 миллиметров уходит около 7-8 метров профильной трубы 20 на 20 миллиметров. В денежном эквиваленте это составляет не более 600-800 рублей за металл. Расходные материалы, такие как отрезные диски, электроды или проволока, грунт и краска, добавят к смете еще около 400-500 рублей. В итоге себестоимость готового металлического основания не превышает 1300 рублей. Готовые фабричные каркасы аналогичного качества стоят в несколько раз дороже, поэтому сборка своими руками быстро окупает вложенное время. Распространенные ошибки начинающих мастеровГлавная ошибка новичков заключается в пренебрежении диагональными замерами на этапе прихваток. Если рама сиденья уходит от квадрата хотя бы на 3-5 миллиметров, стул будет качаться на ровном полу, а ротанг ляжет с перекосом. Исправить такую деформацию после полной проварки швов практически невозможно. Вторая частая проблема связана с зачисткой сварки. Оставленные острые капли металла или нераковины в швах приводят к быстрому перетиранию пластиковой ленты. Также не стоит использовать слишком тонкую трубу со стенкой 1 миллиметр, при сварке без опыта она легко прогорает, образуя дыры и ослабляя силовой скелет изделия. Для точного воспроизведения конструкции без постоянных подгонок и испорченного материала лучше использовать проверенную документацию. Полный проект с подробным сборочным чертежом, спецификацией деталей и пошаговой схемой можно скачать на сайте ПроектСам (proektsam.ru). Готовые чертежи сэкономят ваше время, защитят от ошибок в размерах и позволят сразу приступить к работе в мастерской. Купить полный проектПолная версия: чертежи с размерами, спецификация материалов и пошаговая схема сборки. Скачивание сразу после оплаты. | |
| Просмотров: 21 | |
| Обращаем ваше внимание на то, что данный интернет-сайт www.relasko.ru носит исключительно информационный характер и ни при каких условиях не является публичной офертой, определяемой положениями Статьи 437 (2) Гражданского кодекса РФ. Цена и наличие товара может отличаться от действительной. Пожалуйста, уточняйте цены и наличие товара у наших менеджеров. |
| Администрация сайта не несет ответственности за действия и содержание размещаемой информации пользователей: комментарии, материалы, сообщения и темы на форуме, публикации, объявления и т.д. |
| Отопление, водоснабжение, газоснабжение, канализация © 2003 - 2026 |