| Главная » Статьи » Информация |
Чертеж каркаса стула под ротанг из профильной трубы своими руками
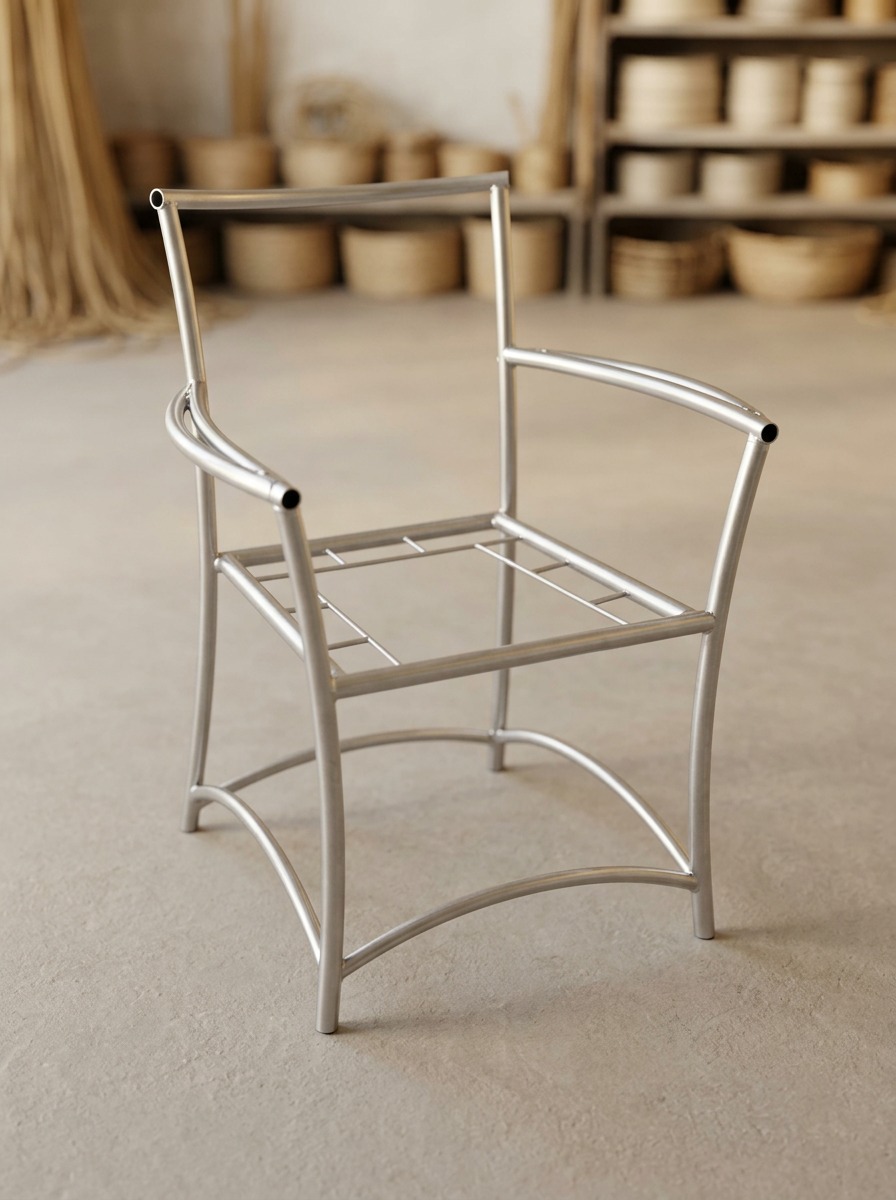
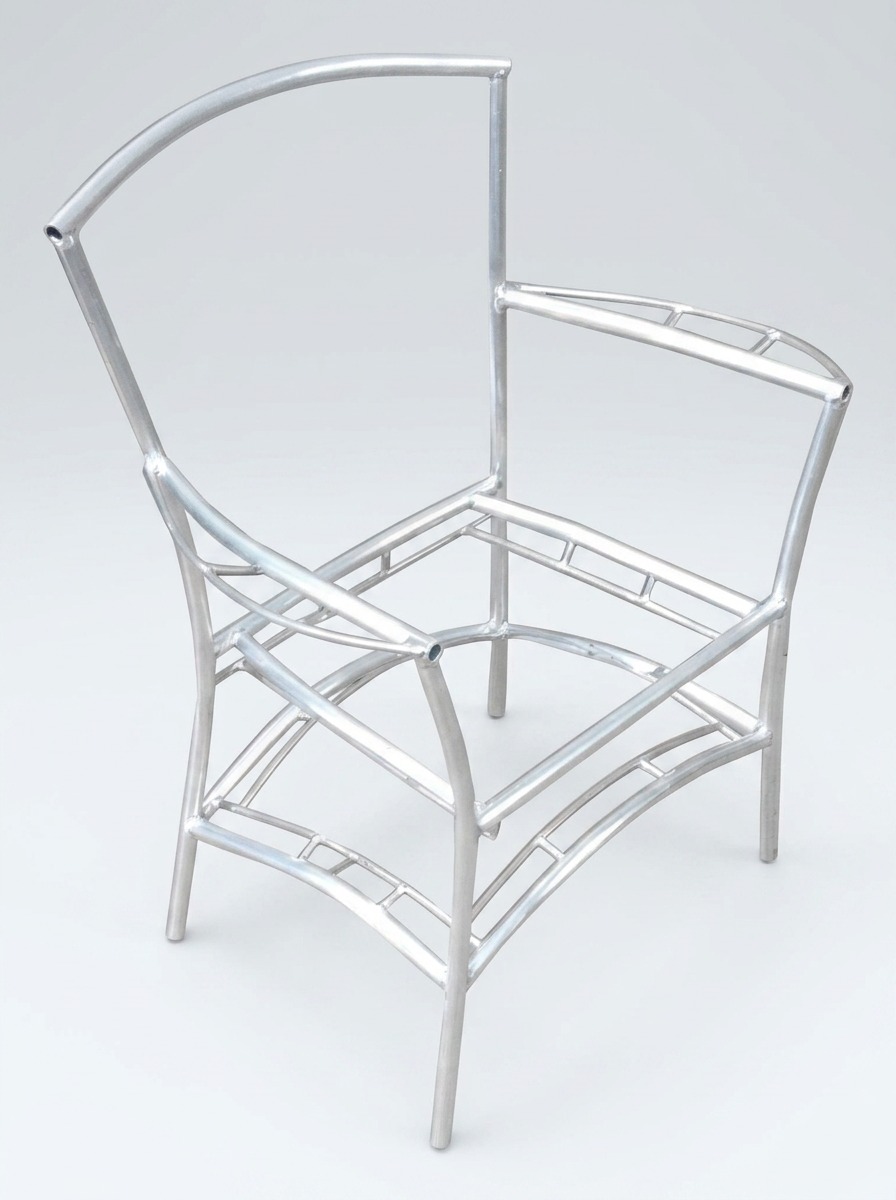
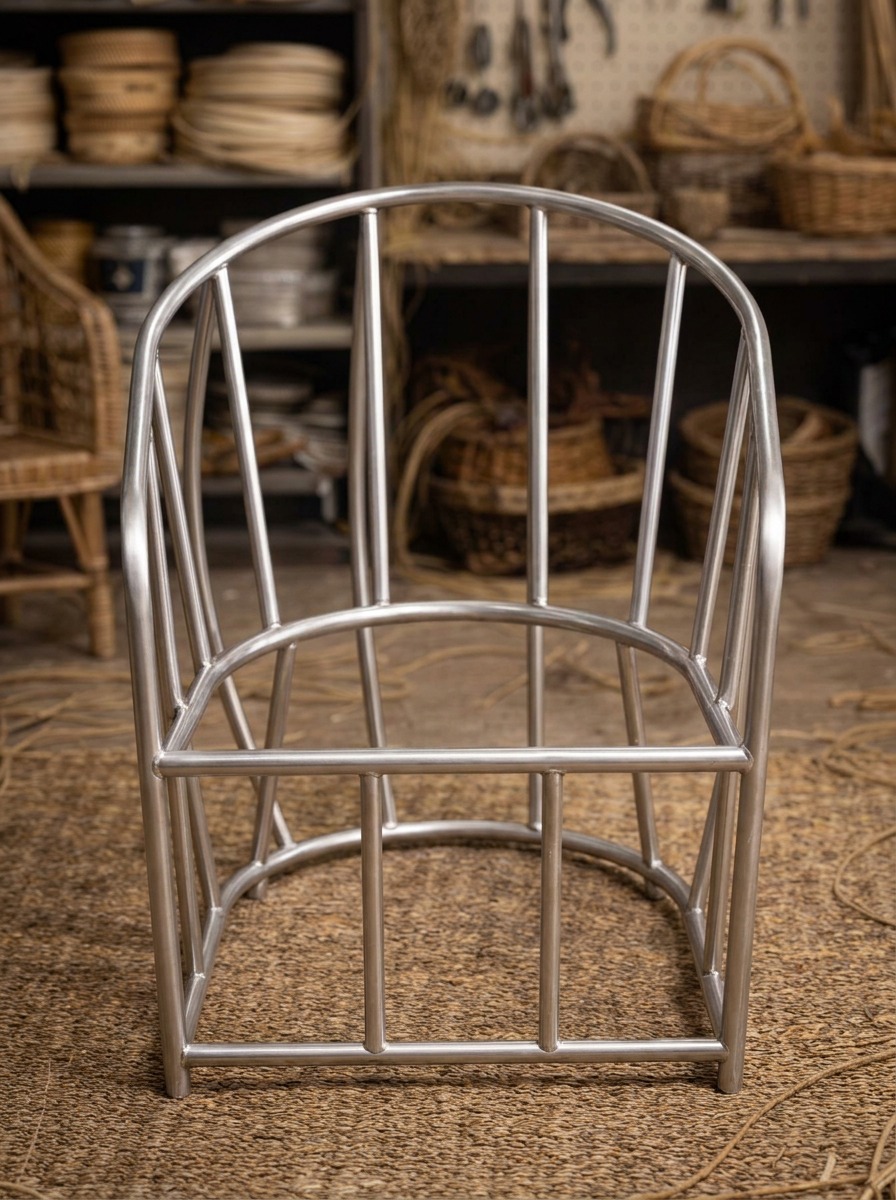
Скачать этот проект-чертёж в PDF Изготовление качественной садовой мебели начинается с правильной геометрии её основания. Металлический каркас для стула под ротанг с габаритами 650 на 650 на 900 миллиметров является оптимальным базовым решением для терасс, кафе и дачных участков. Грамотно рассчитанная конструкция из профильной трубы обеспечивает долговечность и комфортный угол наклона спинки. Самостоятельное создание такого основания позволяет сэкономить бюджет и получить изделие фабричного уровня. Конструктивные особенности и геометрия каркаса под плетениеПространственная рама стула разработана с учетом последующей обвязки полимерным или натуральным волокном. При общих габаритах 650х650х900 мм конструкция сохраняет устойчивость и правильную эргономику посадки. В отличие от обычной металлической мебели, каркас под плетение имеет свои нюансы.
Расстояние между элементами рассчитано так, чтобы ротанг ложился с оптимальным шагом без провисаний и лишних перехлестов. Выбор металлического проката и расходных материаловДля сборки каркаса используется стальная профильная труба, которая сочетает малый вес и высокую прочность на изгиб. Оптимальным выбором станет труба сечением 20х20 мм с толщиной стенки 1.5 мм. Использование более тонкого металла усложнит сварочные работы, а толстый металл сделает изделие чрезмерно тяжелым. Для заглушек ножек понадобятся пластиковые вкладыши, которые защитят напольное покрытие от царапин. В качестве лакокрасочного покрытия рекомендуется применять антикоррозийную грунтовку и порошковую краску или молотковую эмаль. Это предотвратит появление ржавчины под слоем плетения в условиях высокой влажности. Необходимый инструмент и оборудование для мастерскойСборка силового основанию требует стандартного набора слесарного и сварочного оборудования. Для работы в домашней мастерской или гараже понадобятся следующие инструменты.
Качественная зачистка швов потребует использования лепестковых торцевых кругов разной зернистости.
Подготовка деталей и точный раскрой профильной трубыРаскрой материала выполняют строго по карте деталей. Главное правило на этом этапе заключается в соблюдении парной идентичности элементов. Левые и правые части боковин должны полностью совпадать по длине и углам спилов. Срезы под углом 45 градусов выполняют на торцовочной пиле по металлу или с помощью УШМ по точной разметке. После нарезки с торцов заготовок обязательно снимают фаски и удаляют грат. Это гарантирует плотное прилегание деталей при сварке и обеспечивает глубокое проваривание шва. Пошаговый процесс сварки и сборки каркасаСборка начинается с формирования двух боковин, которые включают в себя передние и задние ножки, а также подлокотники. Детали раскладывают на сварочном столе, фиксируют магнитными угольниками и прихватывают точечными швами. Обязательно проверяют равенство диагоналей полученной рамки. После проверки геометрии боковины связывают между собой поперечными перемычками сиденья и спинки. Сварку ведут короткими швами, равномерно распределяя нагрев по конструкции, чтобы металл не повело от температурной деформации. В последнюю очередь проваривают все стыки по периметру и зачищают швы заподлицо с основной поверхностью трубы.
Расчет стоимости самостоятельного изготовленияСоздание каркаса своими руками обходится значительно дешевле покупки готового основания. Основные затраты приходятся на приобретение металлопроката и расходников.
Итоговая себестоимость материалов на один стул не превышает полутора тысяч рублей, что делает самостоятельное производство крайне выгодным при сборке комплекта мебели. Распространенные ошибки новичков при сборкеЧастая ошибка неопытных мастеров заключается в игнорировании проверки диагоналей на этапе прихваток. Перекос всего в несколько миллиметров приведет к тому, что стул будет качаться на ровной поверхности. Второй частой проблемой становится выпуклый сварочный шов. Если не зачистить его в ноль, ротанг в этом месте ляжет неровно и быстро перетрется. Также не стоит забывать про технологические отверстия для выхода горячего воздуха при окраске или зазоры для заглушек. Заваривание торцов ножек наглухо без установки пластиковых пяток приведет к попаданию влаги внутрь трубы и ее разрушению изнутри. Чтобы не тратить время на самостоятельные расчеты углов и поиск оптимальных пропорций, используйте готовый проект с профессиональным чертежом. Вся необходимая документация с деталировкой, картой раскроя и пошаговой схемой доступна для скачивания на сайте ПроектСам. Это гарантирует точные размеры деталей и защищает от ошибок при сборке металлического каркаса. Купить полный проектПолная версия: чертежи с размерами, спецификация материалов и пошаговая схема сборки. Скачивание сразу после оплаты. | |
| Просмотров: 18 | |
| Обращаем ваше внимание на то, что данный интернет-сайт www.relasko.ru носит исключительно информационный характер и ни при каких условиях не является публичной офертой, определяемой положениями Статьи 437 (2) Гражданского кодекса РФ. Цена и наличие товара может отличаться от действительной. Пожалуйста, уточняйте цены и наличие товара у наших менеджеров. |
| Администрация сайта не несет ответственности за действия и содержание размещаемой информации пользователей: комментарии, материалы, сообщения и темы на форуме, публикации, объявления и т.д. |
| Отопление, водоснабжение, газоснабжение, канализация © 2003 - 2026 |